

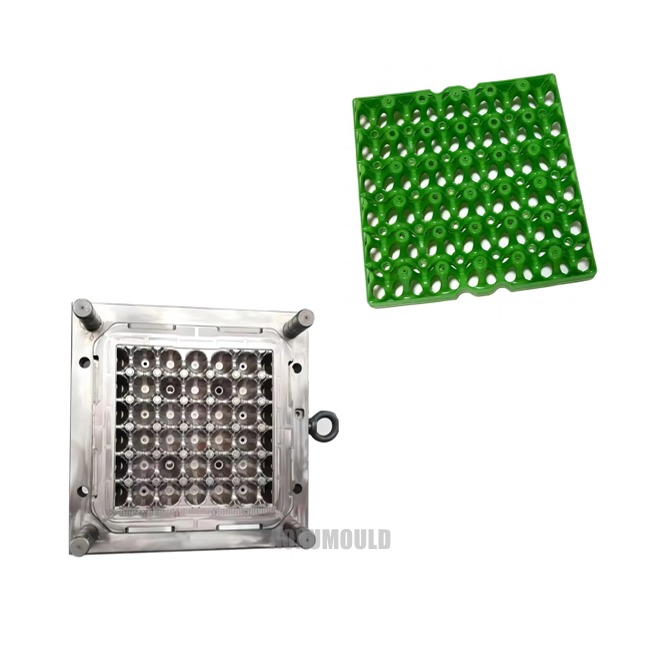
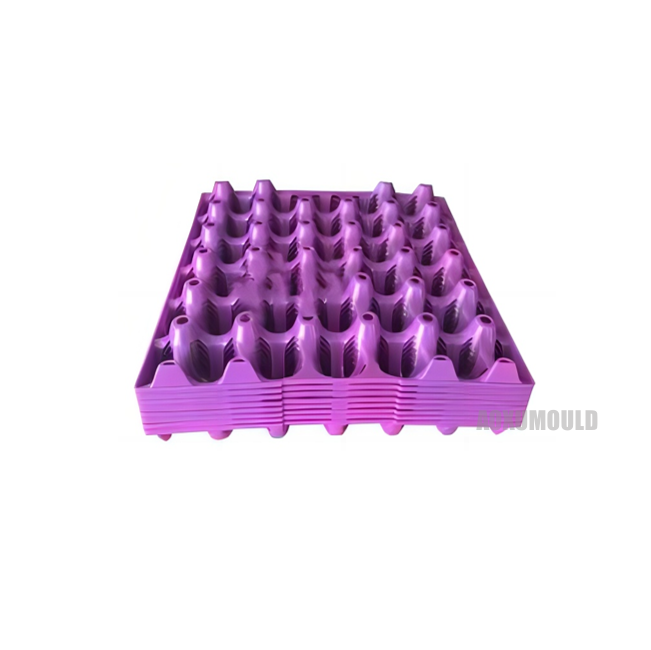
سڑنا کی وضاحتیں
|
سڑنا نام |
پلاسٹک انڈا ٹرے سڑنا |
|
مصنوعات کا مواد |
پی پی ، پلاسٹک |
|
مصنوعات کا سائز |
295x295x50 ملی میٹر |
|
مصنوعات کا وزن |
300 گرام |
|
گہا کے لئے سڑنا مواد &. بنیادی |
P20, 718 |
|
سڑنا کی بنیاد |
P20, 718H |
|
انجیکشن سسٹم |
سرد رنر |
|
مناسب انجیکشن مشین |
350T |
|
سڑنا کا سائز |
510x510x150 ملی میٹر |
|
سڑنا زندگی بھر |
500 سے زیادہ ، 000 پی سی |
کیوں؟CگندTo USEPآخریEجی جیTرے؟
پلاسٹک انڈا ٹرے ایک بہت ہی عملی باورچی خانے کا برتن ہے جس کے بہت سے فوائد ہیں اور وہ ہمارے لئے بہت زیادہ سہولت اور سہولت لاسکتے ہیں۔
سب سے پہلے ، پلاسٹک کے انڈے ہلکے ، صاف کرنے میں آسان اور روایتی دھات کے انڈوں کی ٹرے کے مقابلے میں زنگ آلود ہونے کا کم خطرہ ہیں۔ جب ہم عام طور پر دھات کے انڈوں کی ٹرے استعمال کرتے ہیں تو ، ہم اکثر یہ پاتے ہیں کہ دھات کا مواد گندا ہونا آسان ہے اور اس کو صاف کرنا مشکل ہے۔ پلاسٹک کے انڈوں کی ٹرے نہ صرف ہلکا پھلکا ہیں ، بلکہ استعمال کرنے میں زیادہ آسان اور موثر بھی ہیں۔ ہمارے کام کا بوجھ کم کرتے ہوئے ، انہیں صرف ایک سادہ کللا سے صاف کیا جاسکتا ہے۔
دوم ، پلاسٹک کے انڈوں کی ٹرے کی ظاہری شکل متنوع ہے ، روشن رنگوں اور ناول کے انداز کے ساتھ ، جو باورچی خانے کی مجموعی خوبصورتی کو بڑھانے کے لئے باورچی خانے کی مختلف سجاوٹ کے ساتھ مل سکتے ہیں۔ جب ہم اسے استعمال کرتے ہیں تو ، ہم ذاتی ترجیحات کے مطابق اپنے پسندیدہ رنگ کے امتزاج کا انتخاب کرسکتے ہیں ، جس سے تفریح اور آرائشی اثر کا احساس بڑھ جاتا ہے۔
ایک بار پھر ، پلاسٹک کے انڈوں کی ٹرے میں اینٹی پرچی کی کچھ خصوصیات ہیں ، جس سے ٹرے پر رکھے جانے پر انڈوں کے لئے پھسلنا مشکل ہوجاتا ہے ، انڈے کے تصادم سے گریز کرتے ہیں اور نقصان کی شرح کو کم کرتے ہیں۔ روایتی دھات کے انڈوں کی ٹرے کا استعمال کرتے وقت ، ہم اکثر ایسے حالات کا سامنا کرتے ہیں جہاں انڈے پھسل جاتے ہیں ، جس کی وجہ سے وہ پھٹ جاتے ہیں اور غیر ضروری فضلہ میں اضافہ کرتے ہیں۔ پلاسٹک کے انڈوں کی ٹرے میں کچھ اینٹی پرچی خصوصیات ہوتی ہیں ، جو انڈوں کو مؤثر طریقے سے حفاظت کرسکتی ہیں ، اسٹوریج کا وقت بڑھا سکتی ہیں اور کھانے کے فضلے کو کم کرسکتی ہیں۔
آخر میں ، پلاسٹک کے انڈوں کی ٹرے سستی ہوتی ہیں اور ان کی طویل عمر ہوتی ہے ، جس کی وجہ سے وہ معاشی باورچی خانے کا برتن بن جاتے ہیں۔ جب باورچی خانے کے برتن خریدتے ہیں تو ، ہم عام طور پر قیمت کے عنصر پر غور کرتے ہیں ، اور پلاسٹک کے انڈوں کی ٹرے سستے ، سرمایہ کاری مؤثر ، طویل خدمت کی زندگی رکھتے ہیں ، آسانی سے نقصان نہیں پہنچا ہے ، اور یہ ایک بہت ہی عملی گھریلو شے ہیں۔
کیسےTo ڈیٹرمینTوہTypeAاین ڈیPvosedOf IنیشنلGکھایاFیاPآخریEجی جیTرےسڑنا?

پلاسٹک کے انڈوں کی ٹرے پیداواری عمل کے دوران انجیکشن مولڈنگ ٹکنالوجی کا استعمال کرتے ہوئے ایک عام گھریلو آئٹم ہیں۔ انجیکشن گیٹ انجیکشن مولڈنگ کا ایک بہت اہم حصہ ہے ، جو براہ راست مصنوعات کے مولڈنگ کے معیار اور عمل کی کارکردگی کو متاثر کرتا ہے۔ ذیل میں ، میں پلاسٹک کے انڈوں کی ٹرے کے لئے انجیکشن مولڈنگ گیٹس کی اقسام اور پوزیشنوں کا تفصیل سے تجزیہ کروں گا۔
سب سے پہلے ، آئیے انجیکشن مولڈنگ گیٹس کی اقسام پر ایک نظر ڈالیں۔ چھوٹے سائز کی مصنوعات جیسے پلاسٹک کے انڈوں کی ٹرے کے لئے ، عام طور پر استعمال ہونے والی انجیکشن مولڈنگ گیٹ کی اقسام پوائنٹ بلاکنگ گیٹ ، سائیڈ بلاکنگ گیٹ اور براہ راست گیٹ ہیں۔ پوائنٹ بلاکنگ گیٹ ایک قسم کا دروازہ ہے جو پگھلا ہوا پلاسٹک کو کسی مصنوع کے ایک یا زیادہ اطراف سے مولڈ گہا میں داخل کرتا ہے ، جو نسبتا flat فلیٹ سطحوں والی مصنوعات کے لئے موزوں ہے۔ سائیڈ بلاکنگ گیٹ کا استعمال سڑنا کے ایک طرف سے مولڈ گہا میں پگھلے ہوئے پلاسٹک کو انجیکشن کرنے کے لئے کیا جاتا ہے ، اور ایسی صورتحال کے لئے موزوں ہے جہاں مصنوعات کی سطح میں ناہموار بناوٹ ہوتی ہے۔ براہ راست ڈالنے والے گیٹ کا استعمال پگھلا ہوا پلاسٹک کو براہ راست مصنوع کے اوپری حصے سے مولڈ گہا میں انجیکشن کرنے کے لئے استعمال کیا جاتا ہے ، جو آسان شکلوں والی مصنوعات کے لئے موزوں ہے۔ جب انجیکشن مولڈنگ گیٹ کی قسم کا انتخاب کرتے ہو تو ، اس کی مصنوعات کے ڈیزائن اور پیداوار کی ضروریات کی بنیاد پر مناسب انتخاب کرنا ضروری ہے۔
اگلا ، آئیے انجیکشن مولڈنگ گیٹ کے مقام کے بارے میں بات کرتے ہیں۔ پلاسٹک کے انڈوں کی ٹرے جیسی مصنوعات کے ل it ، یہ عام ہے کہ پلاسٹک کے مولڈ گہا میں داخل ہونے اور پوری مصنوعات کو بھرنے کے ل product مصنوعات کے کناروں پر دروازے لگانے کا انتخاب کرنا۔ ایک ہی وقت میں ، یہ انجیکشن کے عمل کے دوران بلبلوں اور مختصر مواد کی موجودگی کو بھی کم کرسکتا ہے ، جس سے مصنوعات کی مولڈنگ کے معیار کو یقینی بنایا جاسکتا ہے۔ انجیکشن گیٹ پوزیشن کا انتخاب کرتے وقت ، یہ ضروری ہے کہ مصنوعات کی ظاہری تقاضوں ، مولڈنگ کی دشواری ، اور گیٹ کے بعد کے علاج جیسے عوامل پر غور کرنا ضروری ہے تاکہ بالآخر مناسب ترین پوزیشن کا تعین کیا جاسکے۔
اس کے علاوہ ، مصنوعات کی ظاہری معیار اور پیداوار کی کارکردگی کو بہتر بنانے کے ل product ، مصنوعات کے ڈیزائن اور سڑنا کے ڈھانچے میں کچھ اصلاحات کی جاسکتی ہیں۔ مثال کے طور پر ، مولڈ گہاوں کی تعداد میں اضافہ کرکے ، ایجیکٹر پنوں یا راستہ کے نظام کو ترتیب دینے سے ، مولڈنگ کی درستگی اور مصنوعات کی پیداواری کارکردگی کو بہتر بنایا جاسکتا ہے۔ ایک ہی وقت میں ، خصوصی عمل کی ٹیکنالوجیز جیسے ہاٹ رنر ٹکنالوجی اور پرتدار مولڈنگ کو بھی مصنوعات کے معیار اور پیداوار کی کارکردگی کو مزید بہتر بنانے کے لئے سمجھا جاسکتا ہے۔
پروڈکٹ کے لئے ڈیزائن &. سڑنا

پیشرفتAکی افادیتPآخریEجی جیTرےIنیشنلسڑنا Processing
پلاسٹک کے انڈے ٹرے انجیکشن سڑنا کے پروسیسنگ شیڈول کو ایک منظم عمل کی پیروی کرنا چاہئے ، جس میں سڑنا مینوفیکچرنگ ٹکنالوجی اور منصوبہ بندی کے لئے پروجیکٹ سنگ میل کے ساتھ مل کر۔ مندرجہ ذیل AOXU مولڈ کی پروسیسنگ پیشرفت کے شیڈول کے لئے فریم ورک ہے۔
1. ڈیزائن مرحلہ (5-10 دن)
ضرورت کا تجزیہ: مصنوعات کی وضاحتیں (سائز ، سوراخوں کی تعداد ، ڈیمولڈنگ ڈھلوان وغیرہ) اور سڑنا زندگی کی ضروریات کو واضح کریں۔
مولڈ ڈھانچے کا ڈیزائن: تھری ڈی پارٹنگ ، فلنگ سسٹم (پوائنٹ گیٹ یا سائیڈ گیٹ) ، کولنگ سسٹم ، اور ایجیکٹر میکانزم کا ڈیزائن مکمل کریں۔
ڈرائنگ آؤٹ پٹ: مشینی ڈرائنگ ، اسمبلی ڈرائنگ ، اور الیکٹروڈ ڈیزائن ڈرائنگ تیار کریں ، اور کسٹمر کے ساتھ کلیدی رواداری (جیسے {0. 05 ملی میٹر) کی تصدیق کریں۔
2. مادی تیاری (3-5 دن)
مولڈ بیس پروکیورمنٹ: سڑنا کے سائز پر مبنی معیاری سڑنا اڈوں (جیسے ایل کے ایم اسٹینڈرڈ) کو منتخب کریں ، یا غیر معیاری مولڈ اڈوں کو اپنی مرضی کے مطابق بنائیں۔
اسٹیل آرڈرنگ: پری سخت اسٹیل (جیسے P20 یا 718H) گہا/کور کے لئے منتخب کیا جاتا ہے ، اور اعلی سختی والے مواد (جیسے H13) ایجیکٹر پن اور سلائیڈر کے لئے استعمال ہوتے ہیں۔
آؤٹ سورس حصوں کی تیاری: پری آرڈر ہاٹ رنر سسٹم اور معیاری حصے (اسپرنگس ، گائیڈ کالم وغیرہ)۔
3. پروسیسنگ اسٹیج (15-25 دن)
کسی نہ کسی طرح کی مشینی: سڑنا بیس ریفرنس سطح اور گہا سموچ کی CNC گھسائی کرنے والی ، 0. 2-0. 3 ملی میٹر کے محفوظ صحت سے متعلق مشینی الاؤنس کے ساتھ۔
حرارت کا علاج: ویکیوم بجھانے کے حصوں پر انجام دیا جاتا ہے جس میں اعلی سختی کی ضرورت ہوتی ہے (جیسے سختی HRC 48-52)۔
صحت سے متعلق مشینی:
صحت سے متعلق ملنگ: گہا کی سطح کی مشینی کو مکمل کریں (پانچ محور مشین ٹول کو استعمال کرنے کی سفارش کی جاتی ہے)۔
الیکٹرک ڈسچارج مشینی (EDM): پروسیسنگ ایریا جو CNC نہیں سنبھال سکتے ہیں ، جیسے گہرے نالیوں اور تیز کونے کونے۔
تار کاٹنے: صحت سے متعلق ہول پروسیسنگ جیسے ایجیکٹر پن سوراخ اور سلاٹ داخل کریں۔
سطح کا علاج: گہا کو آئینے کی سطح پر پالش کریں (RA سے کم یا اس کے برابر 0. 1 μ m) ، اور اگر ضروری ہو تو نائٹرائڈنگ ٹریٹمنٹ انجام دیں۔
4. اسمبلی اور کمیشننگ (5-7 دن)
جزو اسمبلی: ایجیکٹر سسٹم اور کولنگ واٹر سرکٹ انسٹال کریں (3MPA پریشر ٹیسٹ کی ضرورت ہوتی ہے)۔
مولڈ فٹ ٹیسٹ: جداگانہ سطح کے فٹ کی جانچ پڑتال کریں (فرق 0. 02 ملی میٹر سے کم یا اس کے برابر) اور سلائیڈر موومنٹ کی آسانی۔
پہلے قبولیت: مولڈ فیکٹری میں خالی سڑنا کی جانچ کریں اور کلیدی جہتی اعداد و شمار کو ریکارڈ کریں۔
5. آزمائشی مولڈنگ اور اصلاح (3-5 دن)
پہلا آزمائشی مولڈنگ (T1): انجیکشن مولڈنگ پیرامیٹرز (مادی درجہ حرارت ، انعقاد کا وقت) اور مصنوعات کو ڈیمولڈنگ اثر کی تصدیق کریں۔
مسئلہ کی اصلاح:
راستہ نالی کی گہرائی کو ایڈجسٹ کریں (عام طور پر 0. 02-0. 03 ملی میٹر)۔
سائیکل کے وقت کو کم کرنے کے لئے کولنگ واٹر سسٹم کی ترتیب کو بہتر بنائیں۔
فلیش یا سکڑنے کے مسائل کو ٹھیک کریں (انجیکشن پریشر کو کم کرکے یا گیٹ سائز میں ترمیم کرکے)۔
پری پروڈکشن ٹرائل مولڈ (t 2- t3): استحکام کی تصدیق کے ل continuously مستقل طور پر 100-200 سانچوں کو تیار کریں۔
کی جانچپلاسٹک انڈا ٹرے سڑنا
پیکیج اور. فراہمی

سڑنا کے اجزاء
سڑنا اسٹیل

گرم رنر سسٹم

معیاری حصے

سوالات
صارفین کی رائے


