

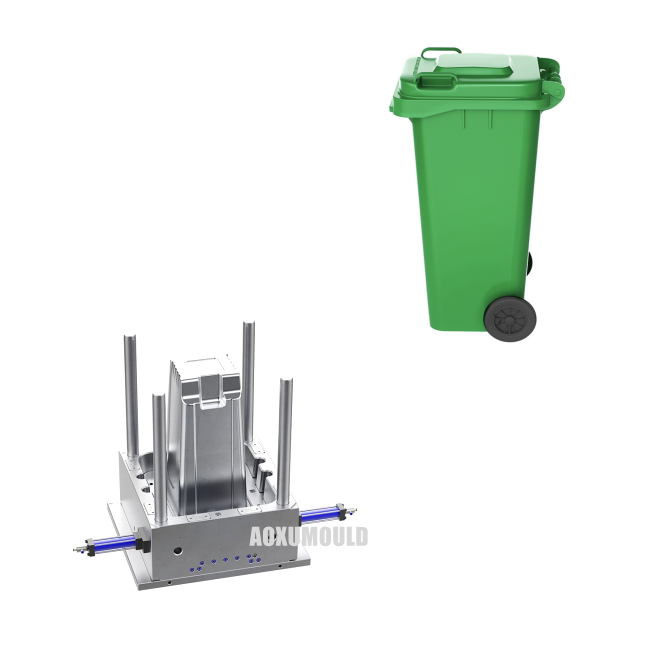
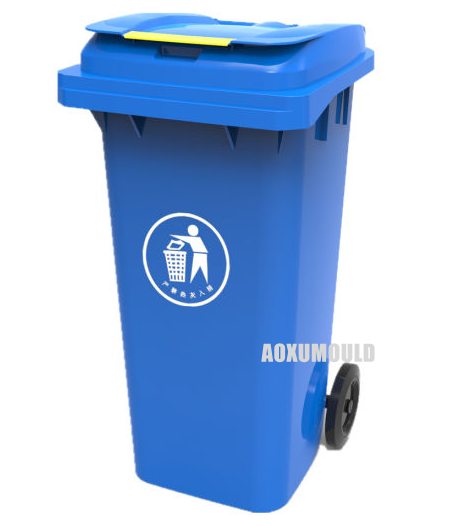
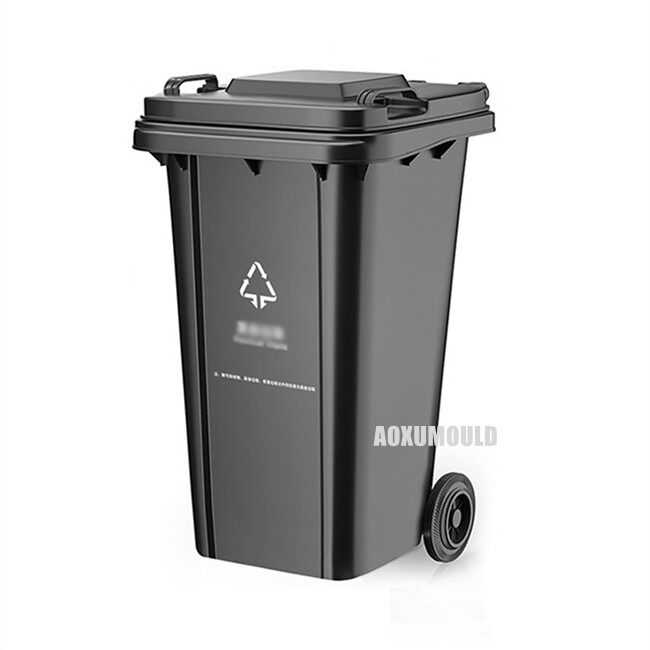
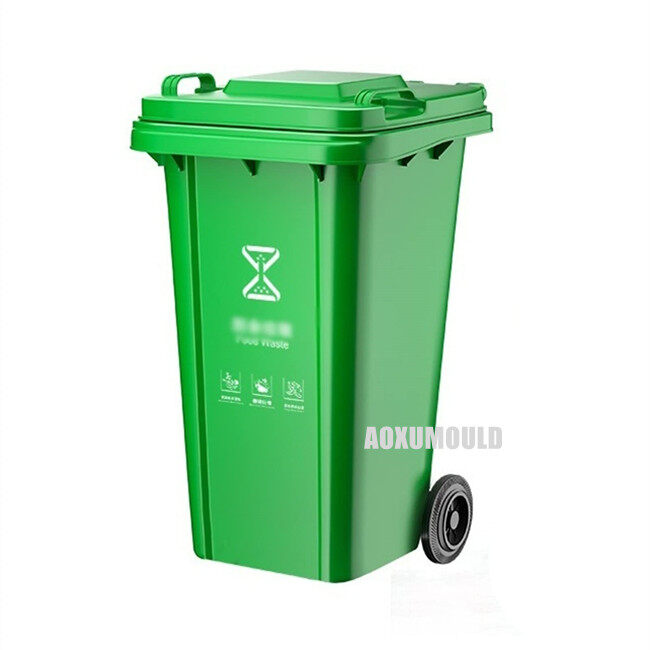
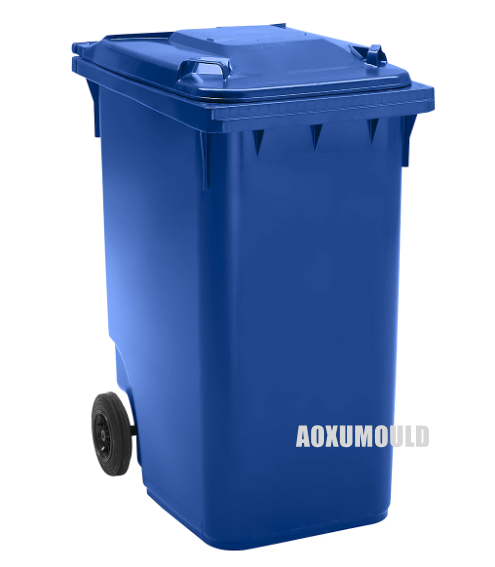
سڑنا کی وضاحتیں
سڑنا کا نام: 120L فضلہ کنٹینر سڑنا
پروڈکٹ کا خام مال: HDPE/pp
مصنوعات کے طول و عرض: 550x480x880 ملی میٹر
سڑنا اسٹیل کی قسم: P20 ، 718
سڑنا کا تخمینہ طول و عرض: 985x900x1250 ملی میٹر
سڑنا وزن: 8800 کلوگرام
مناسب انجیکشن مولڈنگ مشین: 2400T
سڑنا لیڈ ٹائم: 300 سے زیادہ ، 000 شاٹس
120L فضلہ کنٹینر مولڈ کو کیسے ڈیزائن کریں؟
120L فضلہ کنٹینر مولڈ کو ڈیزائن کرنا ایک پیچیدہ انجینئرنگ ٹاسک ہے جس میں پلاسٹک کے حصے کے ڈیزائن ، مولڈ فلو تجزیہ ، اور مشینی میں مہارت کی ضرورت ہوتی ہے۔ یہاں ایک منظم نقطہ نظر ہے:
فیز 1: کنٹینر ڈیزائن اور۔ تفصیلات

1. تقاضے:
صلاحیت: تصدیق شدہ 120L نیٹ حجم (زیادہ فل الاؤنس شامل کریں)۔
طول و عرض: مجموعی اونچائی ، چوڑائی ، گہرائی ، بیس فوٹ پرنٹ کو نشانہ بنائیں۔
خصوصیات: ڑککن (ہینجڈ ، فلپ ٹاپ؟) ، ہینڈلز (سوئنگ ، انٹیگریٹڈ؟) ، پہیے (فکسڈ/کاسٹر؟) ، لفٹنگ پوائنٹس ، اسٹیکنگ انٹلاکس ، نکاسی آب ، برانڈنگ۔
مواد: عام طور پر اثر کی طاقت ، UV مزاحمت (اضافے) ، کیمیائی مزاحمت ، اور ری سائیکلیبلٹی کے لئے عام طور پر HDPE (اعلی کثافت پولیٹیلین)۔
Wall Thickness: Uniformity is critical. Typically 3-5mm for HDPE bins. Avoid thick sections (>6 ملی میٹر) سنک کے نشانات کی وجہ سے۔
ڈرافٹ زاویے: ڈیمولڈنگ کے ل all تمام عمودی دیواروں پر کم سے کم 1 ڈگری -2 ڈگری۔ بناوٹ والی سطحوں پر اضافہ۔
پسلیاں: سختی کے لئے ضروری ہے۔ اونچائی <3x دیوار کی موٹائی ، بیس موٹائی ~ 50-60 mainal دیوار کی موٹائی ، فراخدلی مسودہ۔
ریڈی: تناؤ کو کم کرنے ، بہاؤ کو بہتر بنانے ، اور آسانی سے خارج کرنے کے لئے فراخ داخلی/بیرونی ریڈی (کم سے کم r 1- r2mm)۔
اسٹیکنگ: اوپر کی رم اور بیس رسیس پر عین مطابق انٹلاکنگ کی خصوصیات۔
سی اے ڈی ماڈل: ایک تفصیلی 3D ماڈل (سالڈ ورکس ، کریو ، این ایکس ، فیوژن 360) بنائیں جس میں تمام خصوصیات اور مسودہ شامل ہیں۔
فیز 2: سڑنا ڈیزائن کی حکمت عملی

1. سڑنا کی قسم: اعلی حجم جسم کی پیداوار کے لئے سنگل گہا سڑنا۔
2. کاویٹیشن: فی سائیکل ایک جیسے حصوں کی تعداد (1 120L جیسے بڑے ڈبے کے لئے 1 عام ہے جب تک کہ اسٹیک مولڈ استعمال نہ ہو)۔
3. مولڈ بیس: معیاری اسٹیل فریم ملاپ پریس سائز (کلیمپ فورس ، پلاٹین سائز) کو منتخب کریں۔
4. مادی بہاؤ:
گرم رنر سسٹم: بڑے حصوں کے لئے ضروری ہے جیسے بِنز۔ فضلہ کو کم کرتا ہے (کوئی سپرو نہیں) ، سائیکل کے وقت کو بہتر بناتا ہے ، متوازن ملٹی پوائنٹ گیٹنگ کی اجازت دیتا ہے۔ عین مطابق کنٹرول کے لئے والو گیٹس کا استعمال کریں۔
گیٹ کا مقام: اہم علاقوں میں بہاؤ کو یقینی بنانے اور ویلڈ لائنوں کو کم سے کم کرنے کے لئے رم/بیس ایج کے آس پاس ایک سے زیادہ دروازے (3-4)۔ مرئی سطحوں پر گیٹنگ سے گریز کریں۔
5. کولنگ:
سائیکل کے وقت کے لئے تنقیدی!
کور اور گہا بلاکس کے لئے الگ الگ سرکٹس۔
گہری کور کولنگ کے لئے بفلس ، بلبلرز ، یا حرارت کے پائپوں کا استعمال کریں۔
یکساں درجہ حرارت کی تقسیم کا مقصد۔
6. ایجیکشن:
اسٹرائپر پلیٹ: ڈبے جیسے گہری ڈرا کے لئے انتہائی سفارش کی جاتی ہے۔ نشان/مسخ کو کم سے کم کرنے ، آسانی سے کور سے دور پورے حصے کو نکال دیتا ہے۔
ایجیکٹر پنوں: بیس خصوصیات یا پسلیوں پر سپلیمنٹ اسٹرائپر پلیٹ۔ بڑے قطر کے پنوں کا استعمال کریں۔
ایئر والوز: گہرے حصوں پر ایجیکشن کی مدد کریں۔
7. کور اور گہا:
اسٹیل کا انتخاب: P20 جیسے پہلے سے سخت اسٹیل (مشینی صلاحیت کا اچھا توازن ، پولشیبلٹی ، لاگت)۔ اعلی حجم/سنکنرن مزاحمت کے لئے: H13 (سخت اور غصہ)۔
سطح ختم: ہموار ختم کے لئے پالش گہا۔ گرفت/چھپانے والی خروںچ کے لئے بناوٹ کا کور (جیسے ، EDM ساخت ، گرٹ دھماکے)۔
انڈر کٹ: ہینڈلز ، پیچیدہ ڑککن کی خصوصیات میں سلائیڈرز (ہائیڈرولک یا مکینیکل) یا لفٹرز (زاویہ پن) کی ضرورت ہوتی ہے۔ مضبوطی سے ڈیزائن کریں۔
8. وینٹنگ: اہم! ویلڈ لائنوں ، آخر میں بھرنے والے علاقوں ، اور ایجیکٹر پنوں/سلائیڈروں کے ساتھ وینٹ رکھیں۔ گہری پسلیوں کو نکالنے کی ضرورت ہے۔ ہدف 0. 02-0. 04 ملی میٹر گہرائی۔
9. Structural Integrity: Ensure mould plates, pillars, and supports are robust enough to withstand high injection pressures (often >1000 بار) بغیر کسی عیب کے۔
سی این سی مشینی پروگرام کی وضاحتیں: 120L فضلہ کنٹینر سڑنا
1. سڑنا کا جائزہ:
پروڈکٹ: معیاری 120L آئتاکار فضلہ کنٹینر (پہیے یا اسٹیشنری)
مواد: اعلی کثافت والی پولیتھیلین (ایچ ڈی پی ای) یا پولی پروپلین (پی پی)
سڑنا کی قسم: کور/گہا داخل کرنے کے ساتھ دو پلیٹ سڑنا۔ اگر قابل اطلاق ہو تو انڈر کٹ کیلئے لفٹر/سلائیڈر میکانزم شامل ہیں۔
مولڈ بیس: مناسب ٹنج اور شاٹ کی گنجائش کے لئے منتخب کیا گیا۔
سڑنا اسٹیل:
گہا اور کور داخل کریں: پریمیم P20 یا H13 (1.2344) کور/گہا کے لئے 30-36 HRC پر سخت ہے۔ انتہائی پالش علاقوں کے لئے 1.2738۔ اعلی پولش/سنکنرن مزاحمت کے لئے S136 یا اسٹیویکس اختیاری۔
لفٹرز/سلائیڈرز: H13 (1.2344) 48-52 hrc پر سخت ہے۔
سڑنا بیس پلیٹیں: پہلے سے سخت 1050 (1.1730) یا S50C (1.1213)۔
سطح ختم: مرئی بن سطحوں پر SPI-A1 (آئینہ پولش) ؛ غیر مرئی علاقوں میں SPI-B1/B2 (ٹھیک پتھر)۔ سطحوں پر تنقیدی ساخت اگر مخصوص ہے (جیسے ، اناج ، اسٹپل)۔
2. CNC مشینی گنجائش &. حکمت عملی:
بنیادی مشینی آپریشن:
کسی حد تک: Ø 16-25 MM کاربائڈ اینڈ ملوں یا اشاریہ سازی داخل کٹر کا استعمال کرتے ہوئے جارحانہ مواد کو ہٹانا۔ اعلی مادی ہٹانے کی شرح (ایم آر آر) کی حکمت عملی۔
نیم فائنشنگ: انٹرمیڈیٹ Ø 10-16 ملی میٹر بال-ناک اور فلیٹ اینڈ ملوں کے ساتھ گزرتا ہے۔ جیومیٹری کے نیچے قدم ، ختم کرنے کے لئے یکساں اسٹاک (~ 0. 3-0. 5 ملی میٹر) چھوڑ دیتا ہے۔
ختم:
کور/گہا کی سطحیں: Ø 6-10 ملی میٹر بال-ناک اینڈ ملوں کے ساتھ تیز رفتار مشینی۔ سموچ متوازی &. زیادہ سے زیادہ سطح ختم کرنے کے لئے سرپل ٹول پاتھ۔ سخت اسٹیپ اوور (ٹول ڈیا کا 5-10 ٪)۔
فلیٹ ایریاز/جیبیں: Ø 8-12 ملی میٹر فلیٹ اینڈ ملز یا بیل ناک اینڈ ملیں۔
تیز کونے/تفصیلات: پیچیدہ خصوصیات کے لئے Ø 2-4 ملی میٹر اینڈ ملز (بال/فلیٹ)۔
الیکٹروڈ مشینی: پیچیدہ تفصیلات اور EDM کی ضرورت والی گہری پسلیوں کے لئے گریفائٹ یا تانبے کے الیکٹروڈ کی CNC مشینی۔
تنقیدی علاقوں میں صحت سے متعلق مشینی کی ضرورت ہوتی ہے:
شٹ آف سطحیں: کور/گہا ، لفٹرز/سلائیڈرز ، اور داخل کرنے کے مابین ملاپ کی سطحیں۔ فلیش کی روک تھام کے لئے اہم۔ ٹھیک ختم کے ساتھ سخت رواداری (± 0. 015 ملی میٹر) کے لئے مشینی۔
پارٹنگ لائن: پیچیدہ تھری ڈی جداگانہ سطح کو درست طریقے سے مولڈ بندش اور وینٹنگ کو یقینی بنانے کے لئے تیار کیا گیا ہے۔
لفٹر/سلائیڈر میکانزم: ہموار آپریشن اور لمبی عمر کے لئے گائیڈ ریلوں ، پہننے والی پلیٹوں ، اور زاویہ چہروں کی صحت سے متعلق مشینی۔
وینٹنگ: مشینی وینٹنگ چینلز/نالیوں (0. 015-0. 03 ملی میٹر گہری) کے ساتھ الگ الگ لائنوں اور ایجیکٹر پنوں کے ساتھ۔
کولنگ چینلز: سیدھی واٹر لائنز کے لئے گہری سوراخ کی سوراخ کرنے والی (بندوق کی سوراخ کرنے والی)۔ پیچیدہ سطحوں کے قریب کنفرمل چینلز کے لئے سی این سی ملنگ (اگر قابل اطلاق ہو)۔ inlet/آؤٹ لیٹ تھریڈز مشینی.
ایجیکٹر سسٹم: ایجیکٹر پن گائیڈ سوراخوں کی صحت سے متعلق بورنگ/اعزاز۔ ایجیکٹر پلیٹ کی جیبوں کی مشینی اور پن کی نشستوں کی واپسی۔
گیٹ اور. رنر سسٹم: سپرو بوشنگ سیٹ کی مشینی ، کولڈ سلگ اچھی طرح ، اہم رنرز ، اور گیٹ ایریا (جیسے ، ایج گیٹ ، سب میرین گیٹ)۔
مولڈ بیس کی خصوصیات: گائیڈ پن/بشنگ سوراخوں ، کلیمپ سلاٹ ، لیڈر پن سوراخوں ، اور رنگ سیٹ کا پتہ لگانے کی صحت سے متعلق مشینی۔
3. سی این سی مشینی سازوسامان اور. رواداری:
مشینیں: 3- محور اور۔ 5- محور تیز رفتار مشینی مراکز۔ گن ڈرلنگ مشینیں۔ ای ڈی ایم (سنکر اینڈ. وائر) تفصیلات کے لئے پوسٹ مشیننگ۔
کوآرڈینیٹ سسٹم: مولڈ سینٹر یا ڈیٹم کارنر تمام پلیٹوں اور داخلوں پر قائم ہے۔
معیاری مشینی رواداری:
کور/گہا کی شکل: ± 0. 05 ملی میٹر (آخری حصے کے طول و عرض کو سڑنا ٹرائل اور ایڈجسٹمنٹ کے ذریعے کنٹرول کیا جاتا ہے)۔
تنقیدی شٹ آفس اور فٹ: ± 0. 015 ملی میٹر
سوراخ کی پوزیشنیں: ± 0. 025 ملی میٹر
ہول سائز (گائیڈ پن/بشنگ): H7/G6 فٹ
فلیٹنس / ہم آہنگی: 0. 02 ملی میٹر / 200 ملی میٹر
سطح کی کھردری:
کور/گہا (SPI A1/B1): RA سے کم یا اس کے برابر 0. 10μm (پالش)
* مشینی شٹ آفس: RA سے کم یا اس کے برابر 0. 20μm
* عمومی مشینی سطحیں: RA سے کم یا اس کے برابر 0. 80μm
* واٹر لائن بورز: RA 1.60μm سے کم یا اس کے برابر
4. کلیدی پروگرام کے تحفظات:
مسودہ زاویے: ٹولپاتھٹس تمام عمودی دیواروں پر مطلوبہ ڈرافٹ زاویوں (عام طور پر 1-2 ڈگری) کا اکاؤنٹ ہیں۔
مادی سکڑنے: سڑنا جیومیٹری مصدقہ مادی سکڑنے کی شرح کی بنیاد پر اسکیلڈ (جیسے ، 1۔ 5-2. HDPE/PP کے لئے 0 ٪)۔
ٹول پاتھ آپٹیمائزیشن: ٹول کے نشانات سے بچنے کے ل air ہوا کاٹنے کو کم سے کم کریں ، کاٹنے کی گہرائیوں/چوڑائیوں کو بہتر بنائیں ، ہموار ٹرانزیشن۔
ٹول ڈیفیکشن کنٹرول: محتاط پروگرامنگ ، خاص طور پر گہری گہاوں میں طویل عرصے تک ٹولز کے ل .۔
ورک ہولڈنگ: ایک سے زیادہ سیٹ اپ کے دوران پلیٹوں اور داخل کرنے کے لئے محفوظ اور قابل تکرار فکسنگ۔
ای ڈی ایم اسٹاک الاؤنس: نیم فائننگ پتیوں سے مناسب اسٹاک (عام طور پر 0. 1-0. 3 ملی میٹر) اہم تفصیلات/انڈر کٹس کے آخری EDM ڈوبنے کے لئے۔
عمل میں توثیق: مشینی کے دوران ڈیٹم کی توثیق اور خصوصیت کی جانچ پڑتال کے لئے تحقیقات کا استعمال۔
5. پوسٹ مشیننگ:
دستی پالش/بناوٹ: کور/گہا کی سطحوں پر مخصوص SPI ختم حاصل کرنے کے لئے۔
فٹنگ اور. اسمبلی: لفٹرز/سلائیڈرز ، ایجیکٹر سسٹم ، اور گائیڈ اجزاء کی دستی فٹنگ۔
حتمی معائنہ: CAD ماڈل کے خلاف کور/گہا جیومیٹری کا جامع سی ایم ایم معائنہ۔ تنقیدی فٹ ، سوراخ کی پوزیشنوں ، اور سطح کی تکمیل کی توثیق۔


