

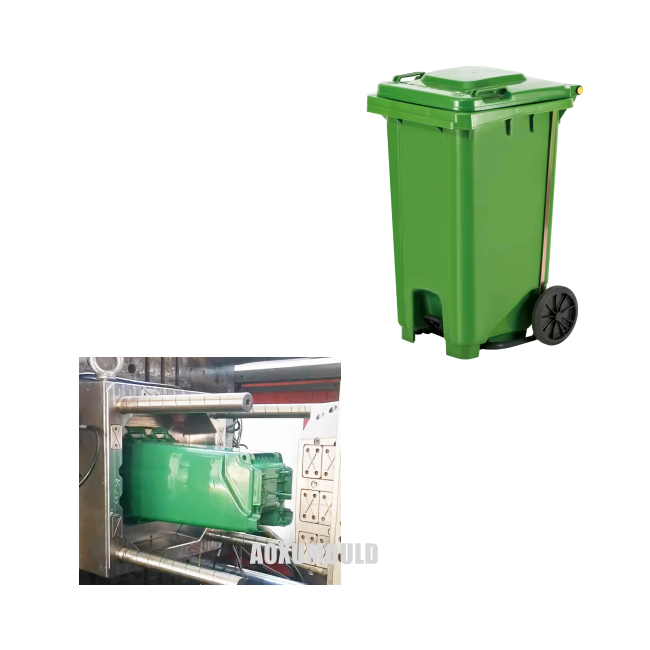
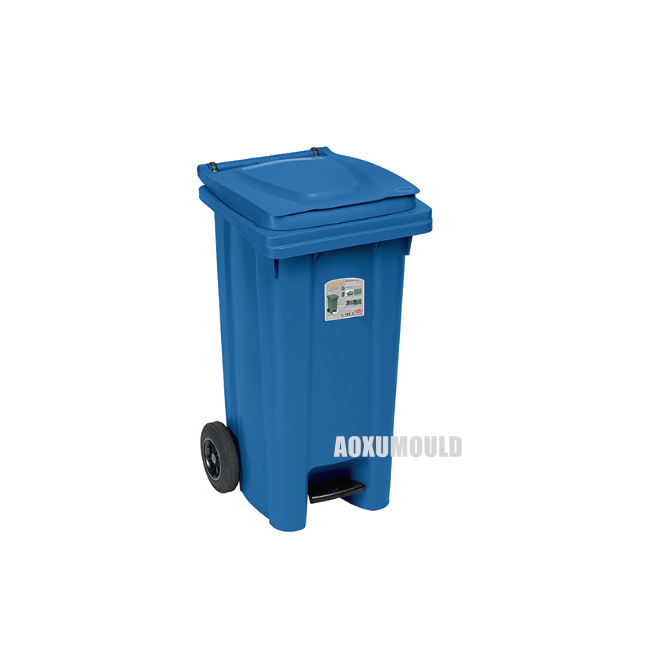
سڑنا کی وضاحتیں
|
سڑنا نام |
پلاسٹک 360L بن سڑنا |
|
مصنوعات کا مواد |
ایچ ڈی پی ای ، پلاسٹک |
|
مصنوعات کا سائز |
878x596x1098 ملی میٹر |
|
مصنوعات کی گنجائش |
360 لیٹر |
|
گہا کے لئے سڑنا کا مواد & . کور |
P20, 718, 2738 |
|
گہا کی تعداد |
1 گہا |
|
انجیکشن سسٹم |
گرم ، شہوت انگیز رنر اوپن گیٹس/والو گیٹس |
|
مناسب انجیکشن مشین |
3300T |
|
سڑنا کا سائز |
1580x1250x1500 ملی میٹر |
| سڑنا وزن |
23500T |
|
سڑنا زندگی بھر |
300 سے زیادہ ، 000 پی سی |
|
T1 وقت |
ڈیزائن کو حتمی شکل دینے کے بعد ، 55 دن |
TوہTypicalDتقلیدFیاA 360L PآخریBمیں:

360L (تقریبا 95 امریکی گیلن) پلاسٹک پہیے والا ردی کی ٹوکری میں تجارتی اور میونسپلٹی فضلہ جمع کرنے کے لئے ایک معیاری ورک ہارس ہے ، جو استحکام اور موثر ہینڈلنگ کے لئے ڈیزائن کیا گیا ہے . اس کے طول و عرض کی صلاحیت ، استحکام ، میکانکی لفٹنگ ، اور دستی پینتریباری .} کے لئے بہتر ہے۔
1. مجموعی طور پر اونچائی: عام طور پر 1070 ملی میٹر سے 1120 ملی میٹر تک (42 . 1 سے 44 {6} 1 انچ) . . جب استحکام کے لئے کشش ثقل کا ایک کم مرکز برقرار رکھنے کے دوران یہ اونچائی آسان رسائی کی اجازت دیتی ہے۔ جب مکمل طور پر کھلا تو ڑککن اونچائی میں تقریبا {100-120 ملی میٹر (4-5 انچ) شامل کرتا ہے۔
2. مین باڈی قطر (اوپر): وسیع نقطہ پر بیرونی قطر ، عام طور پر کنارے کے بالکل نیچے ، عام طور پر 585 ملی میٹر سے 615 ملی میٹر (23 . 0 سے 24 {{6} 2 انچ) ہے۔ یہ جہت جمع کرنے والی گاڑیوں پر خودکار لفٹرز کے ساتھ مطابقت کے ل critical اہم ہے ، جس میں بن کو محفوظ طریقے سے گرفت کے ل standard معیاری چوڑائی کی ضرورت ہوتی ہے۔
3. اہم جسم کا قطر (بیس): اسٹوریج یا ٹرانسپورٹ کے دوران استحکام کو بڑھانے اور گھوںسلا کی سہولت کے ل the اساس کو نمایاں طور پر تنگ کیا جاتا ہے . اساس کی بنیاد پر عام طور پر 480 ملی میٹر سے 510 ملی میٹر (18 . 9 سے 20. 1 انچ کی پیمائش ہوتی ہے۔ یہ ٹیپرنگ پروفائل انجیکشن مولڈنگ ایجیکشن کے عمل میں بھی مدد کرتا ہے۔
4. وہیل بیس کی چوڑائی: دو بڑے پہیے کے مراکز کے درمیان فاصلہ استحکام اور رولنگ کے لئے اہم ہے . یہ عام طور پر 490 ملی میٹر سے 520 ملی میٹر (19 . 3 سے 20 . 5 انچ) کے اندر آتا ہے۔ پہیے خود عام طور پر بڑے ہوتے ہیں ، تقریبا 200 ملی میٹر سے 250 ملی میٹر (8 سے 10 انچ) قطر میں ، کسی نہ کسی خطے اور بھاری بوجھ کو سنبھالنے کے لئے۔
4. مجموعی لمبائی (پہیے اور ہینڈل کے ساتھ): کل لمبائی ، بِن باڈی کے سامنے سے توسیع شدہ ہینڈل کے پچھلے حصے تک ماپا جاتا ہے ، عام طور پر 710 ملی میٹر سے 760 ملی میٹر (28 . 0 سے 29. 9 انچ) ہے۔ ہینڈل خود بن کی عقبی دیوار سے تقریبا 150-200 ملی میٹر (6-8 انچ) کے پیچھے پیچھے کی طرف پھیلا ہوا ہے۔
4. دیوار کی موٹائی: انجکشن مولڈنگ عین مطابق اور مستقل دیوار کی موٹائی کی اجازت دیتی ہے . جسم کی دیواریں عام طور پر 3 . 5 ملی میٹر سے 5 . 0 ملی میٹر موٹی ہیں۔ بڑھتی ہوئی ساختی سالمیت کے لئے پہیے کے ایکسل ہاؤسنگ ، ہینڈل منسلک مقامات ، اور رم/ڑککن انٹرفیس جیسے اہم تناؤ والے علاقوں کو اکثر پسلیوں یا مقامی طور پر بڑھتی ہوئی موٹائی (6-8 ملی میٹر تک) سے تقویت ملی ہے۔
4. رم ڈھانچہ: اوپر کا رم مضبوط ہے اور ڑککن کے لئے ایک محفوظ سگ ماہی کی سطح فراہم کرنے کے لئے بیرونی طور پر مضبوط ہے اور لفٹرز کے لئے ایک مضبوط گرفت نقطہ . اس کی بیرونی چوڑائی (ہونٹ) عام طور پر 15 ملی میٹر سے 25 ملی میٹر (0 . 6 سے 1 {{11} 0 انچ ہے۔ اندرونی رم قطر (فضلہ کے لئے اصل افتتاحی) تقریبا 540 ملی میٹر سے 570 ملی میٹر (21.3 سے 22.4 انچ) ہے۔
5. ڑککن کے طول و عرض: منسلک ڑککن جسم کے اوپر قطر . سے قریب سے ملتی ہے . اس کا قطر جسم کے اوورلیپ سے اوپر قطر سے تھوڑا سا بڑا ہوتا ہے ، عام طور پر 600 ملی میٹر سے 630 ملی میٹر (23 . 6 سے 24 {8} 8 انچ)۔ ڑککن کی موٹائی جسم کی طرح ہوتی ہے ، ارد گرد 4-5 ملی میٹر ، اکثر نیچے کی پسلیوں کو تقویت دینے کے ساتھ۔
6. فوٹ پرنٹ (بیس): نچلے کناروں اور پہیے کی پوزیشنوں کے ذریعہ متعین آئتاکار بیس فوٹ پرنٹ ، عام طور پر 520 ملی میٹر x 580 ملی میٹر سے 550 ملی میٹر x 610 ملی میٹر (20 . 5 x 22. 8 میں 21.7 x 24.0 ان) ہوتا ہے۔ پیر یا رنرز زمین سے تھوڑا سا اڈے کو بلند کرتے ہیں۔
7. اسٹیکنگ/گھوںسلا کی اونچائی: جب اسٹوریج/ٹرانسپورٹ کے لئے ایک جیسی خالی بن کے اندر گھوںسلا کیا جاتا ہے تو ، اوپر کا رم نمایاں طور پر کم ہوتا ہے . جب گھونسلے میں عام طور پر 700 ملی میٹر سے 750 ملی میٹر (27 {6. 6 سے 29.5 انچ) حاصل ہوتا ہے تو ، جسمانی ڈیزائن کے ذریعے حاصل ہوتا ہے۔
8. ڈرافٹ زاویہ: سڑنا کی رہائی کے لئے تنقیدی ، لطیف ڈرافٹ زاویوں (0 . 5 ڈگری - 2 ڈگری) کو تمام عمودی سطحوں میں شامل کیا گیا ہے ، جو اوپر سے نیچے تک ٹیپر میں تھوڑا سا حصہ ڈالتے ہیں۔
9. رواداری: بڑے پیمانے پر تیار کردہ انجیکشن مولڈ بِنوں کے لئے جہتی رواداری عام طور پر ± 2 ملی میٹر سے ± 5 ملی میٹر (± 0 . 08 سے 0.2 انچ) کی حد میں ہوتی ہے جیسے قطر اور اونچائیوں جیسی اہم خصوصیات کے لئے۔
یہ جہتیں 360L انجیکشن مولڈ پہیے والے بن کے لئے مشترکہ صنعت کے معیار کی نمائندگی کرتی ہیں ، جس سے فعالیت ، جمع کرنے کے نظام کے ساتھ مطابقت ، ساختی طاقت ، اور موثر مینوفیکچرنگ . مخصوص مولڈ ڈیزائن اور کمک کی حکمت عملیوں پر مبنی مینوفیکچررز کے مابین تھوڑا سا مختلف ہوسکتا ہے۔ .
کی ساختی خصوصیاتA 360ایل بنmould

1. پتلی دیوار: مواد اور اخراجات کو بچانے کے ل the ، بیرل کی دیوار کی موٹائی عام طور پر نسبتا thin پتلی ہونے کے لئے تیار کی جاتی ہے (E . g. 3-5 mm) . اس سے سڑنا اور انجیکشن مولڈنگ کے عمل کو روکنے کے لئے ٹھنڈک نظام پر اعلی تقاضے لگائے جاتے ہیں اور انجیکشن مولڈنگ عمل کو روک تھام اور انجیکشن مولڈنگ کے عمل کو روکتا ہے۔
2. گہری گہا: بیرل بہت گہرا ہے {. ایجیکشن زاویہ کافی ہونا چاہئے (عام طور پر 2-3 ڈگری کے اوپر) دوسری صورت میں انیکشن مشکل ہو گا اور اس کی مصنوعات کو خارش ہونے کا خطرہ ہے . incidaction تعلیمی نظام کا ڈیزائن اہم اہمیت کا ہے {{4}
3. کمک کی پسلیاں: اخترتی کے خلاف سختی اور مزاحمت کو بڑھانے کے لئے ، گھنے کمک لگانے والی پسلیاں عام طور پر بیرل کے جسم کے نیچے اور بیرل کے جسم کے اطراف .} اس سے سڑنا پروسیسنگ (خاص طور پر چمکانے) کی مشکل میں اضافہ ہوتا ہے .
4. بالٹی افتتاحی اور بالٹی ایج: طاقت اور چپچپا کو یقینی بنانا ضروری ہے ، اور ایک سلائیڈر کور ڈھانچہ ملوث ہوسکتا ہے .
5. نیچے کی ساخت: اینٹی پرچی کے نمونے ، نکاسی آب کے سوراخ ، پہیے سے بڑھتے ہوئے سوراخ ، وغیرہ ہوسکتے ہیں . اسی طرح کے سڑنا کے ڈھانچے (جیسے داخل ، اسپیسرز ، سلائیڈرز) کی ضرورت ہے .
بالٹی ڑککن فٹ: اگر بالٹی کا ڑککن شامل کیا جاتا ہے (عام طور پر الگ الگ تیار کیا جاتا ہے) تو ، بالٹی کھولنے کے ڈیزائن کو ڑککن . کے ساتھ فٹ کی درستگی کو مدنظر رکھنے کی ضرورت ہے۔
360L بن بنانے کے لئے کس قسم کا پلاسٹک استعمال کیا جاتا ہے؟

360L بن HDPE مواد کے ساتھ تیار کیا گیا ہے
360L بن انجکشن مولڈنگ کے عمل کے ذریعے اعلی کثافت والی پولیٹیلین (ایچ ڈی پی ای) کا استعمال کرتے ہوئے تیار کیا جاتا ہے {. یہ مواد غیر معمولی استحکام ، اثرات کی مزاحمت ، اور انڈور اور بیرونی ماحول دونوں میں طویل مدتی کارکردگی کو یقینی بناتا ہے .
1. مواد:
- ایچ ڈی پی ای (اعلی کثافت والی پولیٹیلین)
- سورج کی روشنی کی نمائش سے انحطاط کو روکنے کے لئے UV- مستحکم .
- کیمیکلز ، سنکنرن ، اور انتہائی درجہ حرارت کے خلاف مزاحم (60 ڈگری سے -30 ڈگری) .
2. ڈیزائن کی وضاحتیں:
- صلاحیت: 360 لیٹر (95 گیلن)
- معیاری رنگ کے اختیارات: سبز ، سیاہ ، نیلے ، یا کسٹم پینٹون رنگ .
- ساختی سالمیت . کے لئے تقویت شدہ اڈے اور دیواریں
- محفوظ ہینڈلنگ . کے لئے ایرگونومک ہینڈلز اور ہموار کناروں
3. فنکشنل فوائد:
- ویدر پروف & . واٹر پروف: آؤٹ ڈور استعمال کے لئے موزوں (E .} g. ، پارکس ، گلیوں) .
- آسان صفائی: غیر غیر محفوظ سطح داغ اور بیکٹیریل نمو کو روکتی ہے .
- اسٹوریج/ٹرانسپورٹ کی جگہ . کو بچانے کے لئے اسٹیک ایبل ڈیزائن (خالی ڈبے کے لئے)
4. تعمیل اور سرٹیفیکیشن:
- موبائل فضلہ کنٹینرز کے لئے یورپی یونین کے معیار (EN 840) کو پورا کرتا ہے .
- قابل تجدید مواد (100 ٪ HDPE) ماحولیاتی ضوابط کے ساتھ سیدھ میں ہے .
5. اختیاری لوازمات:
- لاک ایبل ڑککن (غیر مجاز رسائی کو روکنے کے لئے) .
- نقل و حرکت کے لئے پہیے (2 یا 4 یونٹ) .
- پیروں کے پیڈل میکانزم (ہینڈ فری آپریشن) .
انجیکشن مولڈنگ کے عمل کے لئےA360L پلاسٹک بن(360L بن مولڈ کے لئے آزمائش)
1. مواد کی تیاری:
رال کا انتخاب: کنواری یا ری سائیکل شدہ اعلی کثافت والی پولیٹیلین (ایچ ڈی پی ای) چھرے/گرینولس اس کے بہترین اثرات کے خلاف مزاحمت ، کیمیائی مزاحمت ، استحکام ، موسم کی مزاحمت ، اور ریسائکلیبلٹی کے لئے منتخب کردہ بنیادی مواد ہیں-بڑے ، بیرونی کوڑے دان کے ٹکڑوں کے لئے ضروری ہیں .
خشک کرنے والی: ایچ ڈی پی ای چھرے ایک ہاپر میں بھری ہوئی ہیں اور عام طور پر انجکشن مولڈنگ مشین کی بیرل . میں داخل ہونے سے پہلے نمی (جس سے نقائص کا سبب بن سکتی ہے) کو دور کرنے کے لئے ڈیہومیڈیفائنگ ڈرائر میں خشک ہوجاتی ہیں۔
رنگنے/اضافے: ماسٹر بیچ کے رنگین (مطلوبہ بن رنگ ، اکثر سیاہ ، سبز ، یا بھوری رنگ کے حصول کے لئے) اور ضروری اضافی (جیسے بیرونی استعمال یا اینٹی اسٹیٹک ایجنٹوں کے لئے UV اسٹیبلائزر) کو بیس رال کے چھرے . کے ساتھ اچھی طرح سے ملایا جاتا ہے۔
2. پلاسٹیکیشن:
خشک ، مخلوط چھروں کشش ثقل فیڈ کو ہاپپر سے انجیکشن مولڈنگ مشین کے گرم بیرل میں۔
بیرل کے اندر ایک گھومنے والا باہمی سکرو چھروں کو آگے لے جاتا ہے .
جب چھرے گرم بیرل زون (عام طور پر 180 ڈگری - 230 ڈگری / 356 ڈگری F- 446 ڈگری F HDPE کے لئے منتقل ہوتے ہیں) ، رگڑ اور گرمی کے پگھلنے (پلاسٹیکیٹ) کو یکساں ، ویزکوس پگھلنے والے پولیمر . میں ان میں منتقل کرتے ہیں۔
3. سڑنا کلیمپنگ:
بڑے ، پیچیدہ ، دو حصوں (یا سلائیڈز/کور کے ساتھ ملٹی پارٹ) سڑنا ، خاص طور پر 360L بن شکل کے لئے ڈیزائن اور مشینی ہے (جس میں پسلیاں ، ہینڈلز ، رم کی تفصیلات ، اور پہیے/ایکسل ماونٹس شامل ہیں اگر مربوط ہوں) ، مولڈنگ مشین میں محفوظ طریقے سے نصب کیا گیا ہے {3.
کلیمپنگ یونٹ انجکشن کے دوران انتہائی دباؤ کے تحت مضبوطی سے بند ہونے اور سڑنا کے حصوں کو مضبوطی سے بند کرنے اور مضبوطی سے بند کرنے کے لئے بڑے پیمانے پر طاقت (سیکڑوں یا اس سے بھی ہزاروں ٹن) کو استعمال کرتا ہے۔
4. انجیکشن اور . پیکنگ:
باہمی سکرو ایک پلنجر کی طرح آگے بڑھتا ہے ، اور زیادہ دباؤ کے تحت پگھلے ہوئے ایچ ڈی پی کو انجیکشن لگاتا ہے (عام طور پر 800 - 1500}}}}}}} ، 750 psi) مشین کے نوزل کے ذریعہ ، 360 کے ذریعہ) (360}} ، 750 psi) ، اس کے نتیجے میں (36600 - 21 ، 750 ps) ، اس طرح کے بڑھتے ہوئے ، رنرز ، اور دروازوں میں ، آخر میں بِن کی شکل {4 {4. • کے بڑے حجم میں۔ دیواروں (طاقت کے لئے ضروری) ، انجیکشن مرحلے میں اہم شاٹ سائز (پلاسٹک انجیکشن کا حجم) اور ہائی انجیکشن پریشر/وقت . کی ضرورت ہوتی ہے۔
گہا بھرنے کے فورا. بعد ، سکرو ایک مقررہ وقت . کے لئے پیکنگ پریشر (دباؤ ڈالنے) کو برقرار رکھتا ہے۔
5. کولنگ:
ایک بار جب گہا بھری ہوجائے تو ، مولڈ کے اندر پگھلے ہوئے پلاسٹک کو . کو مستحکم کرنا ہوگا یہ ایک بڑے حصے کے لئے سائیکل کا سب سے لمبا مرحلہ ہے جیسے 360L بن .
کولینٹ (عام طور پر پانی یا تیل) ٹھنڈک چینلز کے ذریعے گردش کرتا ہے جو سڑنا اسٹیل . میں احتیاط سے ڈیزائن کیا گیا ہے
موثر ٹھنڈک سائیکل کے وقت کو کم سے کم کرنے ، وار پیج پر قابو پانے ، اور یکساں کرسٹاللائزیشن / سکڑنے کو حاصل کرنے کے لئے اہم ہے . کولنگ ٹائم اس طرح کے بڑے حصے کے لئے کئی منٹ سے لے کر . کے لئے درجہ حرارت بالکل کنٹرول کیا جاتا ہے (عام طور پر 10 ڈگری {{3} ڈگری / 50 ڈگری / 50 ڈگری / 50 ڈگری f - 140}}}}}}}
6. سکرو بازیافت:
جب سڑنا میں حصہ ٹھنڈا ہوتا ہے تو ، سکرو گھومتا ہے اور پیچھے ہٹ جاتا ہے ، ہوپر سے تازہ چھرے بیرل میں کھینچتا ہے۔
7. سڑنا کھلنے اور . ایجیکشن:
پہلے سے طے شدہ ٹھنڈک کا وقت گزرنے کے بعد ، کلیمپنگ یونٹ سڑنا کے حصوں کو کھول دیتا ہے .
ایجیکٹر پنوں یا پلیٹوں ، جو مشین کے ایجیکشن سسٹم کے ذریعہ چالو ہیں ، مولڈ گہا سے مستحکم بن کو دھکیلیں {. محتاط ڈیزائن ، بڑے ، نسبتا لچکدار حصے کو یقینی بناتا ہے کہ بغیر کسی نقصان کے صاف طور پر . ڈرافٹ زاویے رہائی کے لئے اہم ہیں {{2.
8. حصہ ہٹانا & . پوسٹ پروسیسنگ:
نکالے ہوئے بن کو دستی طور پر یا روبوٹک طور پر سڑنا کے علاقے سے ہٹا دیا جاتا ہے .
ٹرمنگ: سپرو ، رنر باقیات ، اور کوئی بھی فلیش (مولڈ پارٹنگ لائنوں میں اضافی پلاسٹک) کو تراش دیا جاتا ہے ، اکثر دستی طور پر یا تراشنے والی فکسچر . استعمال کرتے ہیں۔
ثانوی آپریشنز (اختیاری): دھات کے محور/پہیے شامل کرنا ، ڑککنوں سے منسلک (اگر الگ) ، پرنٹنگ لیبل/لوگو ، لیک ٹیسٹنگ ، یا کوالٹی معائنہ کی جانچ (طول و عرض ، وزن ، بصری نقائص ، ساختی سالمیت) . شامل ہوسکتی ہے۔
9. سائیکل دہرائیں:
سڑنا بند ہوجاتا ہے ، اور پورا چکر (قدم 3-8) ایک سے زیادہ ٹوکری تیار کرنے کے لئے مسلسل دہراتا ہے .
یہ عمل موثر انداز میں بڑے پیمانے پر تیار کرتا ہے ، پائیدار ، پیچیدہ شکل کے 360L پلاسٹک کے ٹوکریوں کے ساتھ اعلی تکرار .
سڑنا کے اجزاء
سڑنا اسٹیل

گرم رنر سسٹم

معیاری حصے

پیکیج اور . ترسیل

صارفین کی رائے

سوالات
Q1: 360L ڈبے کے لئے کس قسم کا پلاسٹک بہترین ہے؟
A: اعلی کثافت والی پولیٹیلین (HDPE) اس کی طاقت ، UV مزاحمت ، اور اثر استحکام .} polypropylene (پی پی) کے لئے مثالی ہے انڈور استعمال کے لئے ایک لاگت سے موثر متبادل ہے . دونوں کو قبول شدہ مواد کو قبول کریں (رجعت) .
Q2: سڑنا تیار کرنے میں کتنا وقت لیتا ہے؟
A: لیڈ ٹائم 8–12 ہفتوں (پیچیدگی پر منحصر ہے) . عوامل میں اسٹیل کی قسم (E .} g . ، P20 ، H13) ، گہا کی گنتی ، اور سطح کی تکمیل (بناوٹ/پالش) .
Q3: پیداوار کے لئے سائیکل کا زیادہ سے زیادہ وقت کیا ہے؟
A: سائیکل کے اوقات 90-180 سیکنڈ تک ہیں ، جس سے متاثر:
- دیوار کی موٹائی (عام طور پر سختی کے لئے 4–6 ملی میٹر)
- کولنگ سسٹم ڈیزائن
- مادی بہاؤ کی لمبائی
- آٹومیشن (روبوٹک پارٹ ہٹانا) .
Q4: کیا سڑنا میں اسٹیک ایبل پسلی ڈیزائن شامل ہیں؟
A: ہاں . اسٹیکنگ پسلیاں بنیادی/گہا میں ڈیزائن کی گئیں ہیں تاکہ محفوظ ، جگہ کی بچت گھوںسلا . ڈرافٹ زاویہ (1 . 5–3 ڈگری) کو یقینی بنائیں۔
Q5: اسٹیل گریڈ کی سفارش کی جاتی ہے؟
A: Use hardened steel (H13/420SS) for longevity (>1 ملین سائیکل) . پری سخت اسٹیل (P20) کم مقدار میں سوٹ (<500k cycles).
Q6: وارپنگ اور سنک کے نشانات کیسے روکتے ہیں؟
A: حل میں شامل ہیں:
- یکساں دیوار کی موٹائی + ساختی پسلیاں
- ٹھنڈک کولنگ چینلز
- گیٹ آپٹیمائزیشن (ذیلی گیٹس کو ترجیح دی جاتی ہے)
- پیکنگ پریشر کنٹرول .
Q7: کیا گرم رنر ٹیکنالوجی موزوں ہے؟
A: ہاں ، بڑی بڑی ٹوکری کے لئے:
- مادی فضلہ کو کم کرتا ہے (~ 15 ٪)
- مستقل مزاجی کو بہتر بناتا ہے
- سائیکل کے وقت کو کم کرتا ہے (بمقابلہ . سرد رنرز) .
Q8: کیا سڑنا ری سائیکل شدہ مواد کو سنبھال سکتا ہے؟
A: بالکل . سنکنرن مزاحم اسٹیل (E . g . ، سٹینلیس داخل) اور روبوٹ وینٹنگ (0 . 03-0.05 ملی میٹر گہرائی) کو پامال کرنے کے ل reg کو روکنے کے ل .۔
س 9: کوالٹی اشورینس کا انتظام کیسے کیا جاتا ہے؟
A: ہم چلاتے ہیں:
- T 0/T1 نمونہ ٹرائلز + جہتی رپورٹس
- بہاؤ تخروپن (مولڈ فلو) پری پروڈکشن
- ریئل ٹائم مانیٹرنگ . کے لئے گہا پریشر سینسر


