

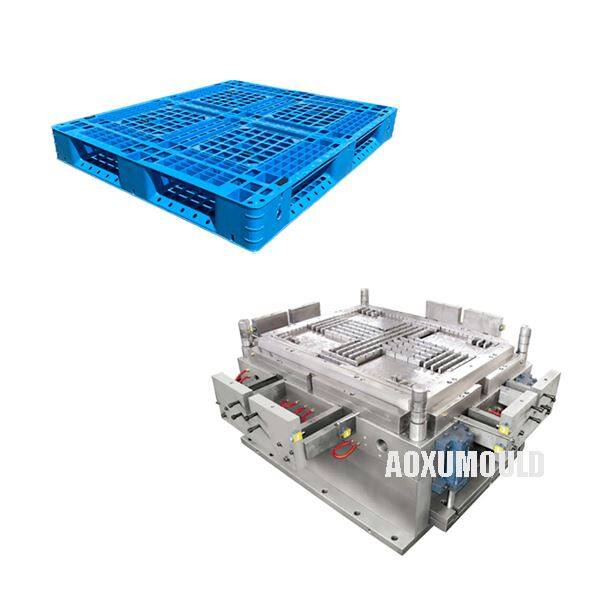
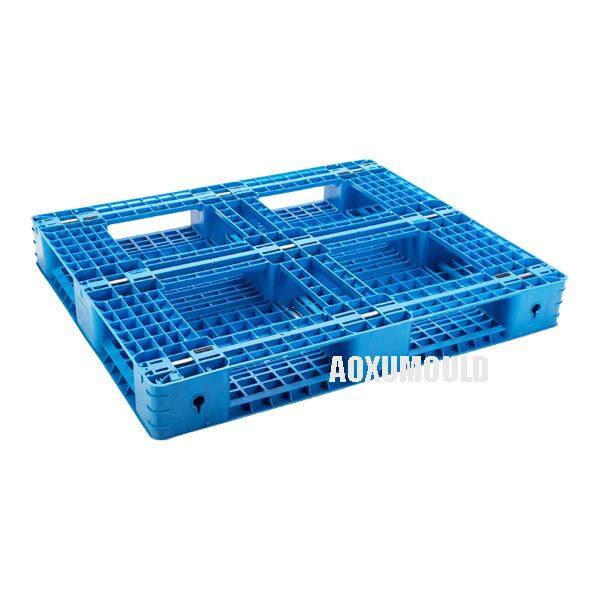
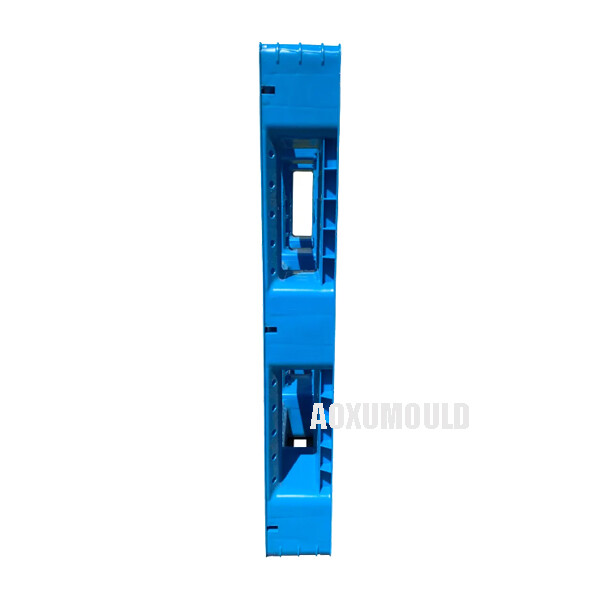
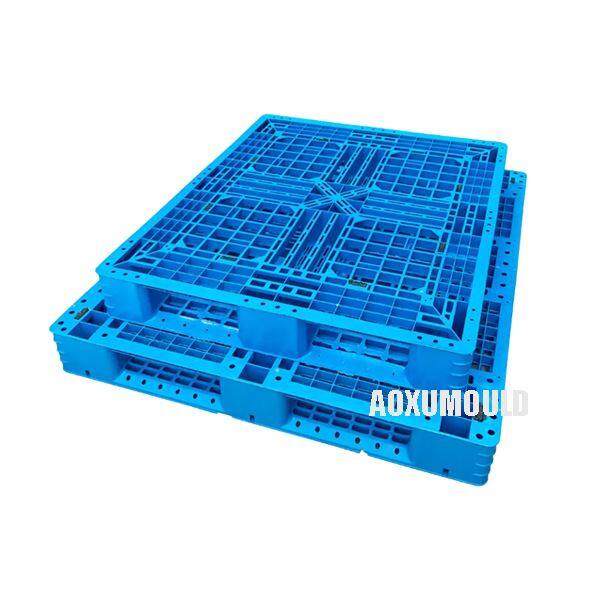
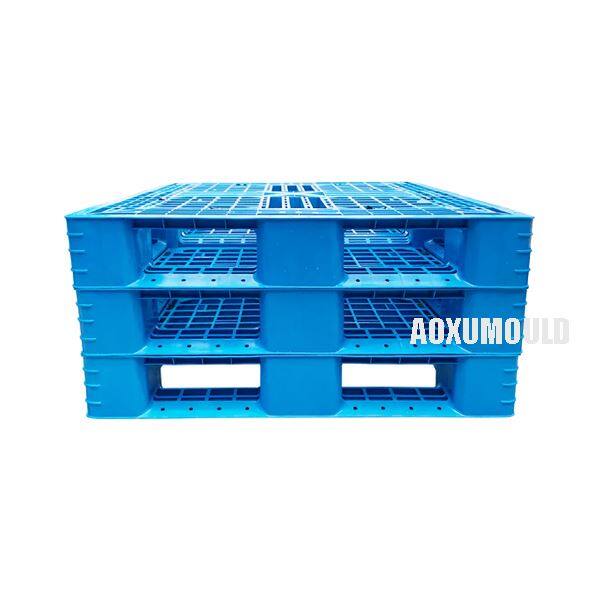
سڑنا کی وضاحتیں
|
سڑنا نام |
جامد بوجھ پیلیٹ سڑنا |
|
مصنوعات کا مواد |
ایچ ڈی پی ای ، پلاسٹک |
|
مصنوعات کا سائز |
710x570x1000 ملی میٹر |
| مصنوعات کا وزن |
8.575 کلوگرام |
|
گہا کے لئے سڑنا مواد &. بنیادی |
P20 |
|
سڑنا کی بنیاد |
C45 |
|
انجیکشن سسٹم |
گرم رنر |
|
مناسب انجیکشن مشین |
1350T |
|
سڑنا کا سائز |
1080x950x1350 ملی میٹر |
|
سڑنا زندگی بھر |
300 سے زیادہ ، 000 پی سی |
جامد اور متحرک پیلیٹ میں کیا فرق ہے؟

جامد پیلیٹ اور متحرک پیلیٹ کے درمیان فرق ان کے مطلوبہ استعمال ، ساختی طاقت اور بوجھ اٹھانے کی صلاحیتوں پر آتا ہے۔
1. مقصد اور استعمال
اسٹیٹک پیلیٹ اسٹیشنری اسٹوریج کے لئے ڈیزائن کیے گئے ہیں ، یعنی وہ بغیر کسی حرکت کے سامان (جیسے گوداموں میں یا سمتل پر) جگہ پر رکھتے ہیں۔ وہ فورک لفٹوں ، ریکنگ سسٹم ، یا ٹرانسپورٹ کے دباؤ کو برداشت کرنے کے لئے نہیں بنائے گئے ہیں۔
-ڈائنیمک پیلیٹ فعال ہینڈلنگ کے لئے انجنیئر ہیں ، جیسے فورک لفٹ لفٹنگ ، کنویر سسٹم ، اور بار بار لوڈنگ\/ان لوڈنگ۔ وہ مستقل حرکت ، اثرات اور مکینیکل تناؤ کو برداشت کرتے ہیں۔
2. بوجھ کی گنجائش اور طاقت
اسٹیٹک پیلیٹس عمودی (کمپریسیسی) کی حمایت کرتے ہیں صرف جیسے اسٹیکڈ بکس یا بلک سامان۔ ان کے وزن کی گنجائش کم ہے (عام طور پر 1 ، 000 - 5 ، 000} کلوگرام) کیونکہ انہیں موڑنے یا اثرات کے خلاف مزاحمت کرنے کی ضرورت نہیں ہے۔
-ڈائنیمک پیلیٹ عمودی اور متحرک دونوں قوتوں کو سنبھالتے ہیں ، جن میں فورک لفٹ پریشر ، ریکنگ سسٹم اور اچانک جھٹکے شامل ہیں۔ ان کے پاس بوجھ کی درجہ بندی بہت زیادہ ہوتی ہے (اکثر 5 ، 000 - 20 ، 000+ کلوگرام) اور کریکنگ یا خرابی کو روکنے کے لئے تقویت یافتہ ڈھانچے۔
3. ڈیزائن اور استحکام
اسٹیٹک پیلیٹ ہلکے اور آسان ہیں ، جو مادے کو بچانے کے ل often اکثر کھوکھلی حصوں یا پتلی دیواروں سے بنے ہیں۔ وہ عام طور پر ایچ ڈی پی ای پلاسٹک یا ہلکا پھلکا لکڑی سے بنے ہیں۔
ڈائنیمک پیلیٹ بھاری اور سخت ہیں ، جس میں تقویت یافتہ پسلیاں ، موٹی ڈیک ، یا ایمبیڈڈ اسٹیل فریموں کی خاصیت ہے۔ وہ طویل مدتی استحکام کے ل high اعلی اثر والے پلاسٹک (جیسے پربلت پی پی) ، دھات ، یا جامع مواد سے بنے ہیں۔
4. عام ایپلی کیشنز
اسٹیٹک پیلیٹ استعمال کیے جاتے ہیں:
طویل مدتی گودام اسٹوریج
خوردہ ڈسپلے
لائٹ ڈیوٹی ایکسپورٹ پیکیجنگ (اگر اکثر منتقل نہیں کیا جاتا ہے)
-ڈائنیمک پیلیٹ استعمال کیے جاتے ہیں:
شپنگ اور رسد
مینوفیکچرنگ اسمبلی لائنیں
بھاری صنعتی ماحول (جیسے ، آٹوموٹو ، کیمیکل)
5. لاگت اور زندگی
-اسٹیٹک پیلیٹ سستے ہیں لیکن اگر متحرک ایپلی کیشنز کے لئے غلط استعمال کیا گیا تو اس کی زندگی کم ہے۔
مضبوط مواد کی وجہ سے ڈائنیمک پیلیٹ زیادہ مہنگے ہوتے ہیں لیکن سخت حالات میں زیادہ دیر تک رہتے ہیں۔
جامد پیلیٹ سانچوں کے لئے مشہور اسٹیل گریڈ
1. P20 (1.2311 \/ 1.2738)-پری سخت ٹول اسٹیل
سختی: ~ 30-35 HRC (پہلے سے سخت)
کلیدی خصوصیات:
اچھی مشینی اور پولشیبلٹی
اعتدال پسند لباس مزاحمت
درمیانے درجے کی پیداوار کے لئے لاگت سے موثر
کے لئے بہترین:
چھوٹے سے درمیانے درجے کے جامد پیلیٹ سانچوں
پروٹو ٹائپنگ یا کم سے درمیانی حجم کی پیداوار
2. 718 \/ 718H (1.2738 \/ 1.2343)-اعلی معیار کے P20 مختلف
سختی: ~ 32-38 HRC (پہلے سے سخت)
کلیدی خصوصیات:
معیاری P20 سے بہتر سختی اور پولشیبلٹی
کریکنگ کے خلاف مزاحمت میں بہتری
کے لئے بہترین:
بڑے پیلیٹ سانچوں کو اعلی استحکام کی ضرورت ہوتی ہے
سانچوں کو ایک عمدہ سطح کو ختم کرنے کی ضرورت ہے
3. H13 (1.2344)-گرم کام کا ٹول اسٹیل
سختی: ~ 48-52 HRC (گرمی کے علاج کے بعد)
کلیدی خصوصیات:
اعلی لباس اور تھرمل مزاحمت
ہائی پریشر انجیکشن مولڈنگ کے لئے موزوں ہے
کے لئے بہترین:
اعلی حجم جامد پیلیٹ پروڈکشن
طویل گرمی (جیسے ، فاسٹ سائیکل مشینیں) کے سامنے سانچوں کو بے نقاب کیا گیا
S136-سنکنرن مزاحم اسٹیل
سختی: ~ 48-52 HRC (سختی کے بعد)
کلیدی خصوصیات:
اعلی سنکنرن مزاحمت (مرطوب حالات کے لئے مثالی)
اچھی پولشیبلٹی
کے لئے بہترین:
فوڈ گریڈ یا کیمیائی طور پر حساس پیلیٹوں کے لئے سڑنا
مرطوب ماحول میں لمبی زندگی کے سانچوں
پروڈکٹ کے لئے ڈیزائن &. سڑنا
|
|

انجیکشن مولڈنگ میں عام پیلیٹ نقائص
1. سنک کے نشانات: سنک کے نشانات پیلیٹ کی سطح پر افسردگی یا تنازعات ہیں جیسے یہ ٹھنڈا ہوتا ہے۔ سنک نشانات سے بچنے کے ل mold ، مولڈنگ کے عمل کے دوران دیوار کی یکساں موٹائی اور ٹھنڈک کے مناسب وقت کے ساتھ پیلیٹ کو مناسب طریقے سے ڈیزائن کرنا یقینی بنائیں۔
2. وار پیج: وار پیج اس وقت ہوتا ہے جب پیلیٹ ناہموار ٹھنڈک سے گزرتا ہے ، جس کی وجہ سے یہ موڑ یا خراب ہوجاتا ہے۔ وار پیج کو روکنے کے لئے ، اس بات کو یقینی بنائیں کہ پیلیٹ ڈیزائن سڈول ہے اور مولڈنگ کے دوران مناسب مادی بہاؤ ہے۔ پورے عمل میں ٹھنڈک کے مستقل حالات کو برقرار رکھنا بھی ضروری ہے۔
3. فلیش: فلیش زیادہ مواد ہے جو انجیکشن مولڈنگ کے دوران مولڈ گہا سے باہر نکلتا ہے ، جس سے پیلیٹ کی سطح پر ناپسندیدہ ٹکڑوں کو چھوڑ دیا جاتا ہے۔ فلیش کو روکنے کے لئے ، مناسب سڑنا ڈیزائن اور دیکھ بھال کا استعمال کریں ، نیز یہ یقینی بنائیں کہ انجیکشن کے عمل کے دوران سڑنا مکمل طور پر بند ہے۔
4. بلبلوں: بلبلوں کو پیلیٹ کے اندر ہوا کی جیبیں پھنس جاتی ہیں جو اس کی ساخت کو کمزور کرسکتی ہیں۔ بلبلوں سے بچنے کے ل sure ، اس بات کو یقینی بنائیں کہ مولڈنگ سے پہلے مواد کو مناسب طریقے سے خشک کیا گیا ہو اور ضرورت کے مطابق انجیکشن پریشر اور درجہ حرارت کی ترتیبات کو ایڈجسٹ کریں۔
5۔ غلط فہمی: غلط فہمی اس وقت ہوسکتی ہے جب سڑنا کے آدھے حصے کو مناسب طریقے سے منسلک نہیں کیا جاتا ہے ، جس کی وجہ سے پیلیٹ کی شکل میں عدم مطابقت پیدا ہوتی ہے۔ غلط فہمی کو روکنے کے لئے ، انجیکشن کے عمل کے دوران مناسب سیدھ کو یقینی بنانے کے لئے باقاعدگی سے معائنہ اور مولڈ کو برقرار رکھنا۔
پیکیج اور. فراہمی

سڑنا کے اجزاء
سڑنا اسٹیل

گرم رنر سسٹم

معیاری حصے

پیلیٹ کی تیاری میں گرم رنر سسٹم کے فوائد
|

صارفین کی رائے


